工程案例
案例一:生物医药行业案例
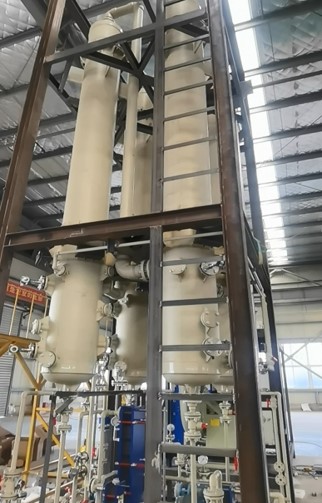
宿迁某生物化学有限公司车间排出的高盐废水组分复杂,传统蒸发器难以稳定运行。AFC蒸发器凭借自身对进水水质超高波动的耐受性,不仅解决了原液有机物过高导致的结焦问题,同时通过回收利用结晶段产生的二次蒸汽,实现系统生蒸汽的消耗量小于0.1t/t蒸发量,极大的降低了运行成本。
案例二:化工行业案例
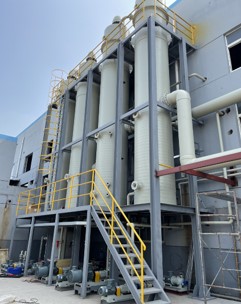
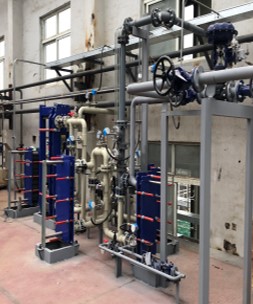
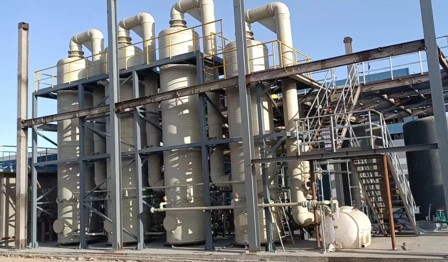
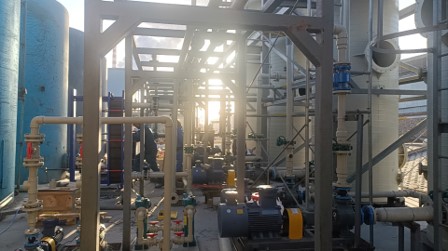
甘肃金塔某化工有限公司红-B染料生产车间每天产生50吨高浓废液,水质组分复杂,多为杂环芳香类大分子物质和杂盐,采用常规多效蒸发器或MVR均难以稳定运行。
AFC蒸发浓缩技术独特的原理,使其在进水COD高达数万毫克升的水质下,仍能长期稳定运行,浓缩倍数达10倍以上,避免了传统蒸发技术列管换热器结焦堵塞导致的处理能力低、能耗高、开机率不足等问题。
案例三:精细化工行业案例
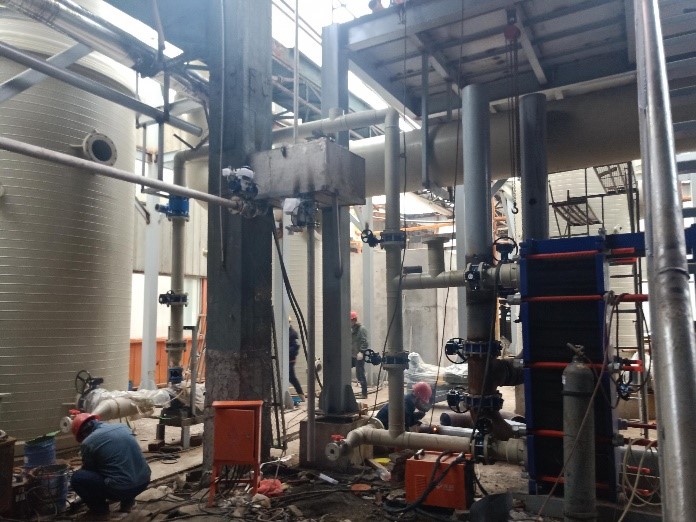
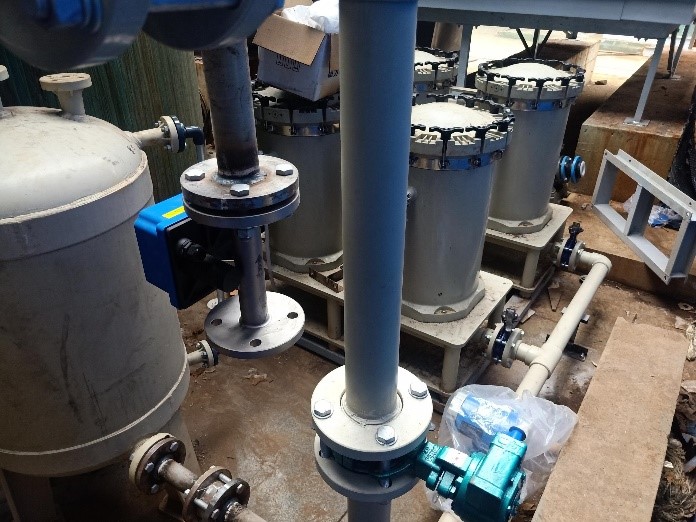
绵阳某化工有限公司维生素生产车间排放硫酸废液,含硫酸20%、杂环有机物及少量三价铬、六价铬重金属。此前采用单效釜浓缩处理该股废液,存在设备投资大、能耗高、处理量不足等问题。
利用AFC蒸发器对硫酸废液进行蒸发浓缩,大大节省了浓缩过程的能源消耗,浓缩液用于后续铬盐染料的生产,实现了资源化利用,每年为企业节省能源费用逾400万元。
案例四:新能源(磷酸铁锂)行业案例
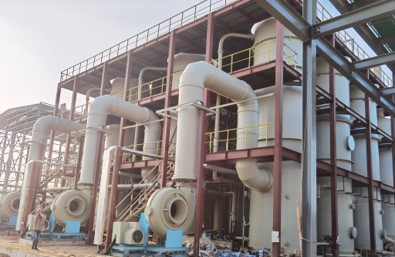
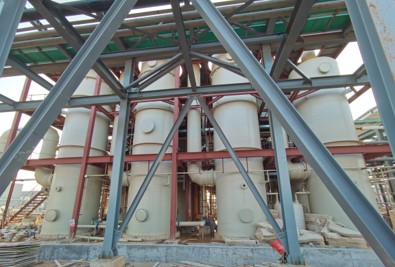
荆州某新能源公司电池级磷酸铁项目排放的稀磷酸含有低浓度的磷酸及少量杂质。经AFC蒸发浓缩系统提浓后,系统排出液中磷酸浓度达到30wt%以上,可直接回用于生产单元。蒸发冷凝水中总磷含量低于20mg/L,可直接回用于生产中的水洗工段。
AFC蒸发浓缩系统采用β改性的PPH材料作为主体材质,相较于传统石墨蒸发器在投资成本降低40%以上,每年为企业节省精制磷酸逾2万吨,价值近2亿元。
案例五:新能源行业案例(稀硫酸提浓回用)
武汉某科技公司生产新能源电池正极材料的公司,在生产过程中会排出树脂脱附工段产生的酸性高盐废水,主要成分为3%硫酸以及1%~1.5%的硫酸钠,业主要求将该稀酸液中的钠盐降到8000mg/L后回用。 我公司采用“AFC+冷冻结晶”的工艺路线,成功将硫酸钠从酸液中去除,实现了酸的浓缩。若实际工程按每日产水量按1700吨计算,则每年可帮企业节约成本6000余万元。